
NAM CHÂM CÔNG NGHIỆP · KIẾN THỨC KỸ THUẬT
Ngăn ngừa nứt vỡ nam châm: Khoan vát chính xác để lắp ráp NdFeB tốt hơn
Làm thế nào hình dạng lỗ, khả năng tương thích của vít và việc siết chặt có kiểm soát có thể giúp giảm thiểu hiện tượng sứt mẻ và nứt vỡ trong quá trình lắp ráp hàng loạt.
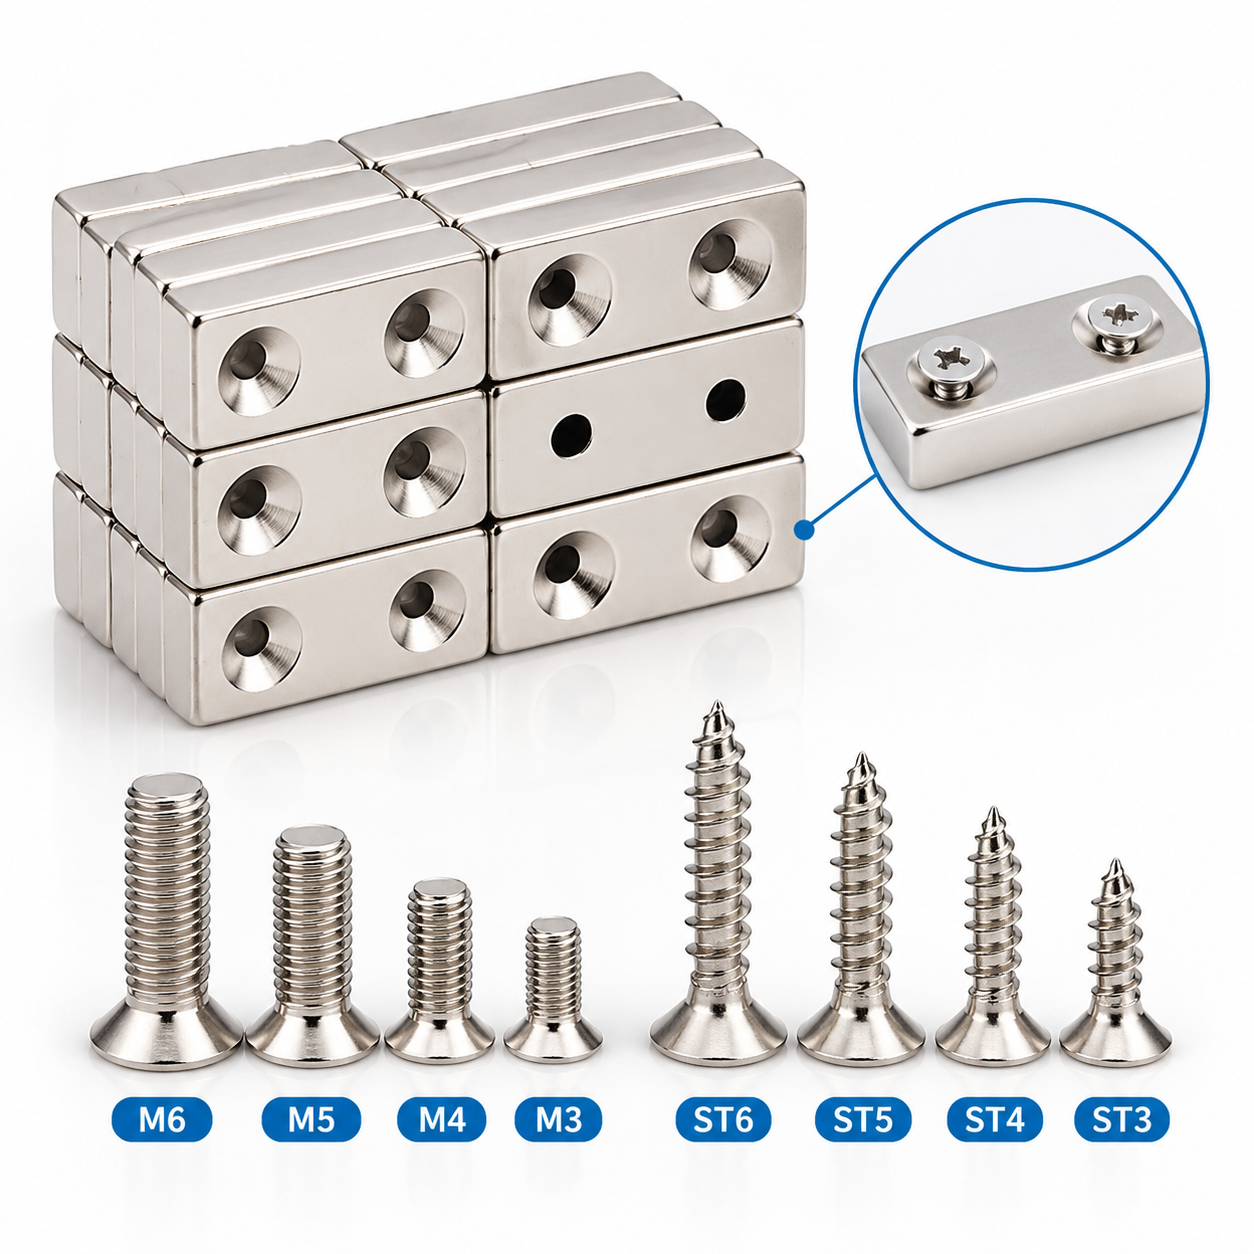
Trong tự động hóa công nghiệp, các đồ gá chính xác và cụm phần cứng, nam châm neodymium chìm Kết hợp phương pháp bắt vít với giữ bằng nam châm. Vít cố định nam châm vào đế, trong khi bề mặt từ tính giữ chặt bộ phận cần ghép nối.
Tuy nhiên, trong quá trình lắp ráp hàng loạt, các nhà sản xuất có thể gặp phải tình trạng sứt mẻ các cạnh lỗ hoặc nam châm bị nứt khi siết chặt ốc vít. Những lỗi này tạo ra phế phẩm, làm gián đoạn sản xuất và tăng nhu cầu kiểm tra và làm lại.
Neodymium sắt boron thiêu kết (NdFeB) là một vật liệu giòn. Do đó, việc lắp đặt đáng tin cậy phụ thuộc vào nhiều yếu tố hơn là chỉ cấp độ từ tính hoặc kích thước tổng thể. Hình dạng lỗ khoét, chất lượng gia công, độ khít của vít và giá đỡ cần được đánh giá cùng nhau.
Câu hỏi lắp ráp chính
Liệu toàn bộ cụm nam châm, ốc vít và đế gắn có đảm bảo tiếp xúc ổn định trong điều kiện siết chặt đã được phê duyệt hay không?
1. Tại sao nam châm Neodymium có đầu chìm lại bị nứt?
Hiện tượng nứt vỡ trong quá trình siết vít có thể do nhiều yếu tố tương tác gây ra. Việc xác định cơ chế gây hỏng hóc hữu ích hơn là chỉ đơn thuần tăng độ chính xác về kích thước.
Ứng suất cục bộ xung quanh lỗ
Sự tiếp xúc giữa đầu vít chìm và mặt đế vát góc tạo ra cả tải trọng hướng trục và hướng tâm. Sự tiếp xúc không đều có thể tập trung các tải trọng này trong một khu vực nhỏ. Lượng vật liệu hạn chế xung quanh lỗ hoặc sự hỗ trợ không đầy đủ bên dưới nam châm có thể làm tăng thêm nguy cơ hư hỏng.
Hư hỏng do gia công
Gia công không được kiểm soát tốt có thể để lại các mảnh vụn ở cạnh hoặc hư hỏng bề mặt, tạo thành các điểm khởi phát nứt. Một lỗ trông nhẵn mịn không tự nó chứng tỏ không có vết nứt nhỏ. Việc kiểm tra và lắp ráp thử nghiệm cần phản ánh các yêu cầu của ứng dụng.
Sự không khớp giữa vít và lỗ khoét
Sự khác biệt giữa hình dạng đầu vít và hình dạng lỗ khoét có thể tạo ra sự tiếp xúc cục bộ thay vì vùng chịu lực như dự định. Kích thước ren không phải là yếu tố duy nhất quyết định góc, đường kính hoặc chiều cao của đầu vít. Cần kiểm tra đầy đủ thông số kỹ thuật của vít trước khi phê duyệt bản vẽ nam châm.
2. Gia công vát mép chính xác cần kiểm soát những gì?
Mục đích của gia công chính xác là tạo ra hình dạng hình học cần thiết cho cụm lắp ráp đã được phê duyệt. Dung sai chặt chẽ hơn nên được áp dụng ở những nơi ảnh hưởng đến sự phù hợp hoặc chức năng, thay vì quy định đồng nhất trên mọi chi tiết.
Hình dạng lỗ và vật liệu còn lại
Các đặc điểm quan trọng có thể bao gồm đường kính lỗ xuyên, đường kính lỗ vát, góc vát, độ sâu và vị trí. Phần vật liệu còn lại xung quanh và bên dưới lỗ vát cũng cần được xem xét.
Lỗ khoét nông có thể khiến đầu vít nhô ra ngoài. Lỗ khoét quá sâu có thể làm giảm độ dày của tiết diện cục bộ. Bất kỳ bán kính chuyển tiếp hoặc cạnh vát phụ nào cũng cần được xem xét kỹ so với hình dạng của vít để tránh gây cản trở việc lắp đặt chính xác.
Khả năng tương thích với ốc vít thực tế
Cung cấp tiêu chuẩn vít, bản vẽ hoặc mẫu vật lý trong quá trình phát triển. Xác nhận hình dạng đầu vít và vị trí lắp đặt cần thiết bằng cách sử dụng bố trí lắp đặt thực tế.
Việc đầu vít nên nằm ngang bằng hay thấp hơn bề mặt nam châm là một yêu cầu thiết kế. Vị trí cho phép phải được xác định trên bản vẽ và được kiểm tra trong quá trình lắp ráp. Chỉ riêng độ sâu của rãnh không ngăn được việc siết quá chặt.
Tình trạng lỗ và cạnh đã hoàn thiện
Kiểm tra các chi tiết thành phẩm để phát hiện các vết sứt cạnh không thể chấp nhận được, hư hỏng do gia công và các khuyết tật lớp phủ. Nếu cần, hãy sử dụng phương pháp kiểm tra phóng đại và các mẫu lỗi đã được thống nhất để thiết lập tiêu chuẩn chấp nhận nhất quán.
Lớp mạ niken-đồng-niken chủ yếu cung cấp khả năng bảo vệ bề mặt. Độ dày và độ phủ của lớp mạ có thể ảnh hưởng đến độ khít cuối cùng, vì vậy các kích thước quan trọng cần được đánh giá ở trạng thái hoàn thiện. Không nên coi lớp mạ như một biện pháp sửa chữa các vết nứt trên nam châm bên dưới.
3. Thứ tự ưu tiên kiểm tra đối với đơn hàng số lượng lớn
Hãy sử dụng các bước kiểm tra sau để đối chiếu thông số kỹ thuật khi mua hàng với điều kiện lắp ráp thực tế.
| Mục kiểm tra | Những điều cần xác nhận | Mức độ liên quan của hội đồng |
|---|---|---|
| Hình học lỗ khoét | Góc, đường kính, độ sâu và vị trí lỗ | Vị trí lắp vít và độ dày tiết diện có sẵn |
| Tình trạng lỗ và cạnh | Các vết sứt mẻ, hư hỏng có thể nhìn thấy và độ bền của lớp phủ | Xác định các khiếm khuyết có thể ảnh hưởng đến việc sử dụng. |
| Khớp nối vít | Hình dạng đầu, vị trí ngồi và chiều cao lắp đặt | Khả năng tương thích với loại ốc vít dự định sử dụng |
| Giá đỡ lắp đặt | Độ phẳng, gờ, vùng đỡ và sự thẳng hàng của lỗ | Giảm tải không đều trong quá trình siết chặt |
| Lắp ráp thí điểm | Điều kiện siết chặt, tỷ lệ hư hỏng và khả năng giữ lại | Xác nhận tính chính xác của toàn bộ quy trình lắp ráp |
Các dung sai cụ thể, giới hạn siết chặt và tiêu chí chấp nhận cần được thống nhất cho từng thiết kế riêng lẻ và được hỗ trợ bởi quy trình thẩm định thích hợp.
4. Hướng dẫn thực tiễn dành cho kỹ sư lắp ráp
Thiết lập các điều kiện siết chặt hơn thông qua thử nghiệm.
Sử dụng chính nam châm, ốc vít, đế gắn và dụng cụ lắp ráp. Xác định quy trình siết chặt đáp ứng yêu cầu giữ chặt mà không làm hỏng nam châm. Không sử dụng tỷ lệ phần trăm cố định của mô-men xoắn khớp kim loại tiêu chuẩn để thay thế cho việc thử nghiệm ứng dụng.
Kiểm tra lại giá đỡ trước khi thay nam châm.
Kiểm tra xem có gờ, bề mặt không đều, vùng không được hỗ trợ và lỗ không thẳng hàng hay không. Việc khắc phục những tình trạng này có thể cần thiết ngay cả khi nam châm đáp ứng đúng bản vẽ.
Kiểm tra tính năng đệm bổ sung hoặc giới hạn tải trọng.
Các vòng đệm, ống lót hoặc các chi tiết có khả năng điều chỉnh có thể làm thay đổi đường truyền tải lực và vị trí lắp vít. Cần đánh giá độ vừa vặn, độ ổn định và ảnh hưởng của chúng đến cụm lắp ráp trước khi sử dụng, thay vì coi chúng như những giải pháp phổ quát.
Đảm bảo các thành phần đã được phê duyệt và cài đặt quy trình luôn được kiểm soát.
Giữ lại bản vẽ đã được phê duyệt, mẫu tham khảo, thông số kỹ thuật vít và cài đặt dụng cụ. Xem xét lại các thay đổi đối với vít, lớp phủ, hình dạng lỗ hoặc đế lắp đặt trước khi tiếp tục sản xuất.
Ghi lại vị trí xảy ra hư hỏng.
Phân loại riêng các hư hỏng khi nhập kho, các mảnh vụn do thao tác xử lý và các vết nứt do siết chặt trong hồ sơ sản xuất. Liên kết các phát hiện với điều kiện lô hàng, trạm làm việc và lắp ráp để các hành động khắc phục nhắm đúng vào nguyên nhân thực sự.
Lắp ráp hiệu quả hơn bắt đầu từ một hệ thống phù hợp.
Gia công vát mép chính xác tạo nền tảng cho việc lắp đặt đáng tin cậy. Giá trị của nó phụ thuộc vào mức độ phù hợp giữa nam châm sau khi hoàn thiện với vít, đế gắn và quy trình siết chặt.
Đối với các đơn đặt hàng số lượng lớn, cần thống nhất về hình học quan trọng và xác nhận việc lắp ráp thực tế trước khi đưa vào sản xuất. Bất kỳ sự cải thiện nào về năng suất được tuyên bố đều phải được chứng minh bằng dữ liệu của các lô hàng tương đương.